燃料电池电堆:从膜电极到整堆下线的全链条制造逻辑
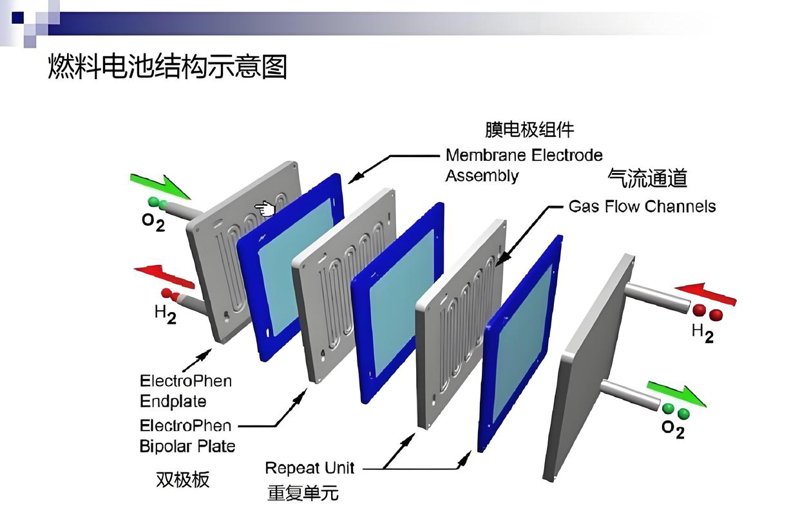
在氢能产业链中,燃料电池电堆常被比作"心脏",但真正决定这颗心脏能否稳定跳动的,往往不是实验室里的单电池性能曲线,而是制造环节中每一道工序的工艺窗口控制。2023年国内燃料电池电堆产能已突破15GW,然而行业平均良品率仍在85%上下徘徊,与动力电池行业95%以上的水平存在明显差距。这一差距的背后,是电堆制造从"能做出来"到"能一致地做出来"之间的系统性跨越。
一、电堆性能的起点:双极板与膜电极的工艺匹配
电堆由数百片单电池串联而成,其中双极板与膜电极(MEA)占据成本的60%以上。以石墨双极板为例,其流场加工的尺寸公差通常要求控制在±20μm以内,而金属双极板的冲压成形回弹量若超过0.05mm,就会导致装配后接触电阻分布不均。某头部电堆企业2022年公开的产线数据显示,在引入在线视觉检测后,双极板来料不良率从3.2%降至0.8%,直接推动整堆一致性提升约12%。
膜电极侧的关键在于封装工艺。三合一MEA的边框贴合若存在微米级气泡,在后续活化过程中极易引发局部热点,进而造成质子交换膜针孔。行业实践中,采用热压+UV固化复合工艺的产线,其MEA封装良率普遍高于单一热压工艺5至8个百分点。这也解释了为何膜电极测试环节需要引入气密性、厚度一致性、催化剂涂布面密度等多维检测项,而非仅依赖电化学性能抽检。
二、组装与活化:被低估的"隐性工艺"
电堆组装看似是机械堆叠,实则涉及压装力、温度、对中精度三者的耦合控制。压装力不足会导致接触电阻升高,过大则可能压溃气体扩散层(GDL)。行业经验表明,对于活性面积200cm²级别的电堆,压装力通常控制在8至12kN区间,且需保证各点压力偏差不超过5%。部分电堆组装设备已集成压力分布纸与伺服压机联动,实现压装过程的实时闭环。
活化环节是电堆下线的"最后一公里"。传统恒流活化耗时长达8至12小时,而采用多段变载活化策略可将时间压缩至4至6小时,同时提升催化剂利用率。某测试设备厂商的对比数据表明,优化后的活化流程使电堆初始性能平均提升3.5%,且批次间标准差缩小约40%。值得注意的是,活化过程中产生的废水与氢气排放也需纳入环保处理,这对燃料电池活化设备的集成度提出了更高要求。
三、检测闭环:从气密性到整堆下线
电堆气密性检测是安全底线。按照GB/T 24554相关要求,氢腔与氧腔之间的交叉泄漏需控制在极低水平,而实际产线中常采用压差法配合氦质谱检漏双重验证。一套完整的燃料电池检测台通常需覆盖气密性、绝缘电阻、开路电压、极化曲线及动态工况响应等测试项。以绝缘电阻为例,500V测试电压下阻值低于100Ω即判定不合格,这一指标直接关系到整车高压安全。
更值得关注的是检测数据的追溯体系。当前领先的电堆生产线设备已将每片单电池的电压、每道工序的工艺参数与最终整堆测试结果绑定,形成"一堆一档"的数据链。这种模式使得失效分析从"整堆拆解"前移至"工序定位",某企业应用后售后故障定位周期由平均7天缩短至2天以内。
四、产线逻辑的再思考
燃料电池电堆制造的难点,不在于单点设备的精度极限,而在于数十道工序之间的工艺窗口能否彼此兼容。双极板公差、MEA封装、压装力分布、活化策略、检测标准,任一环节的参数漂移都会在整堆层面被放大。对于设备与产线供应商而言,真正的竞争力在于将膜电极测试、电堆组装、气密性检测、活化设备串联为可追溯、可复现的制造闭环,而非单机性能的比拼。当行业产能竞赛逐渐转向良率竞赛,这条闭环的成熟度,或许比任何一项单点技术突破都更能定义下一阶段的竞争格局。